Technologia, która zaczyna się od właściwego podłoża
Profesjonalna powłoka jest wynikiem całej sekwencji: analizy konstrukcji, przygotowania powierzchni, aplikacji, polimeryzacji i kontroli. Każdy materiał prowadzimy właściwą dla niego ścieżką.
Pełny proces pod jednym adresem
UGMAR łączy przygotowanie powierzchni, lakierowanie oraz obróbkę metali, dzięki czemu zakres można zaplanować jako jedną, uporządkowaną realizację.
12,5 mmaksymalna długość obsługiwanych elementów
3 podłożaaluminium, stal czarna i stal ocynkowana
Pełny RALkolory oraz różne stopnie połysku i struktury
1 procesobróbka, przygotowanie i lakierowanie w jednym miejscu
Trzy materiały, trzy obszary uwagi
Poniższe opisy pokazują najważniejsze różnice. Ostateczny proces zawsze potwierdzamy dla konkretnego elementu.
01
Aluminium: czystość i przygotowanie chemiczne
Na profilu lub blasze mogą pozostać oleje i ślady magazynowania niewidoczne na fotografii. Przygotowanie chemiczne dobiera się do podłoża; istotne są też odpływ cieczy z konstrukcji i ograniczenie ponownego zabrudzenia przed aplikacją.
Rdza, zgorzelina, odpryski spawalnicze i ostre krawędzie to różne zagadnienia. Własna śrutownia umożliwia mechaniczne przygotowanie powierzchni, ale nie zastępuje uzgodnienia wymaganej geometrii, jakości spoin i wykończenia krawędzi.
Rodzaj cynkowania, stan warstwy, naprawy i wcześniejsze zabezpieczenia wpływają na dobór procesu. Element trzeba ocenić także pod kątem zachowania podczas nagrzewania; nie przenosimy automatycznie technologii przewidzianej dla surowej stali.
Dobra dokumentacja i jasne uzgodnienia na początku porządkują wszystkie późniejsze etapy.
01
Analiza materiału i konstrukcji
Sprawdzamy podłoże, stan powierzchni, gabaryty, masę, możliwość zawieszenia i przeznaczenie elementu. Na tej podstawie potwierdzamy zakres prac.
02
Przygotowanie powierzchni
Dla stali dobieramy mechaniczne oczyszczanie w komorze śrutowniczej, a dla aluminium specjalistyczny proces chemiczny.
03
Aplikacja elektrostatyczna
Farba w proszku jest nanoszona z uwzględnieniem geometrii, krawędzi, wnęk i uzgodnionych powierzchni dekoracyjnych.
04
Kontrolowana polimeryzacja
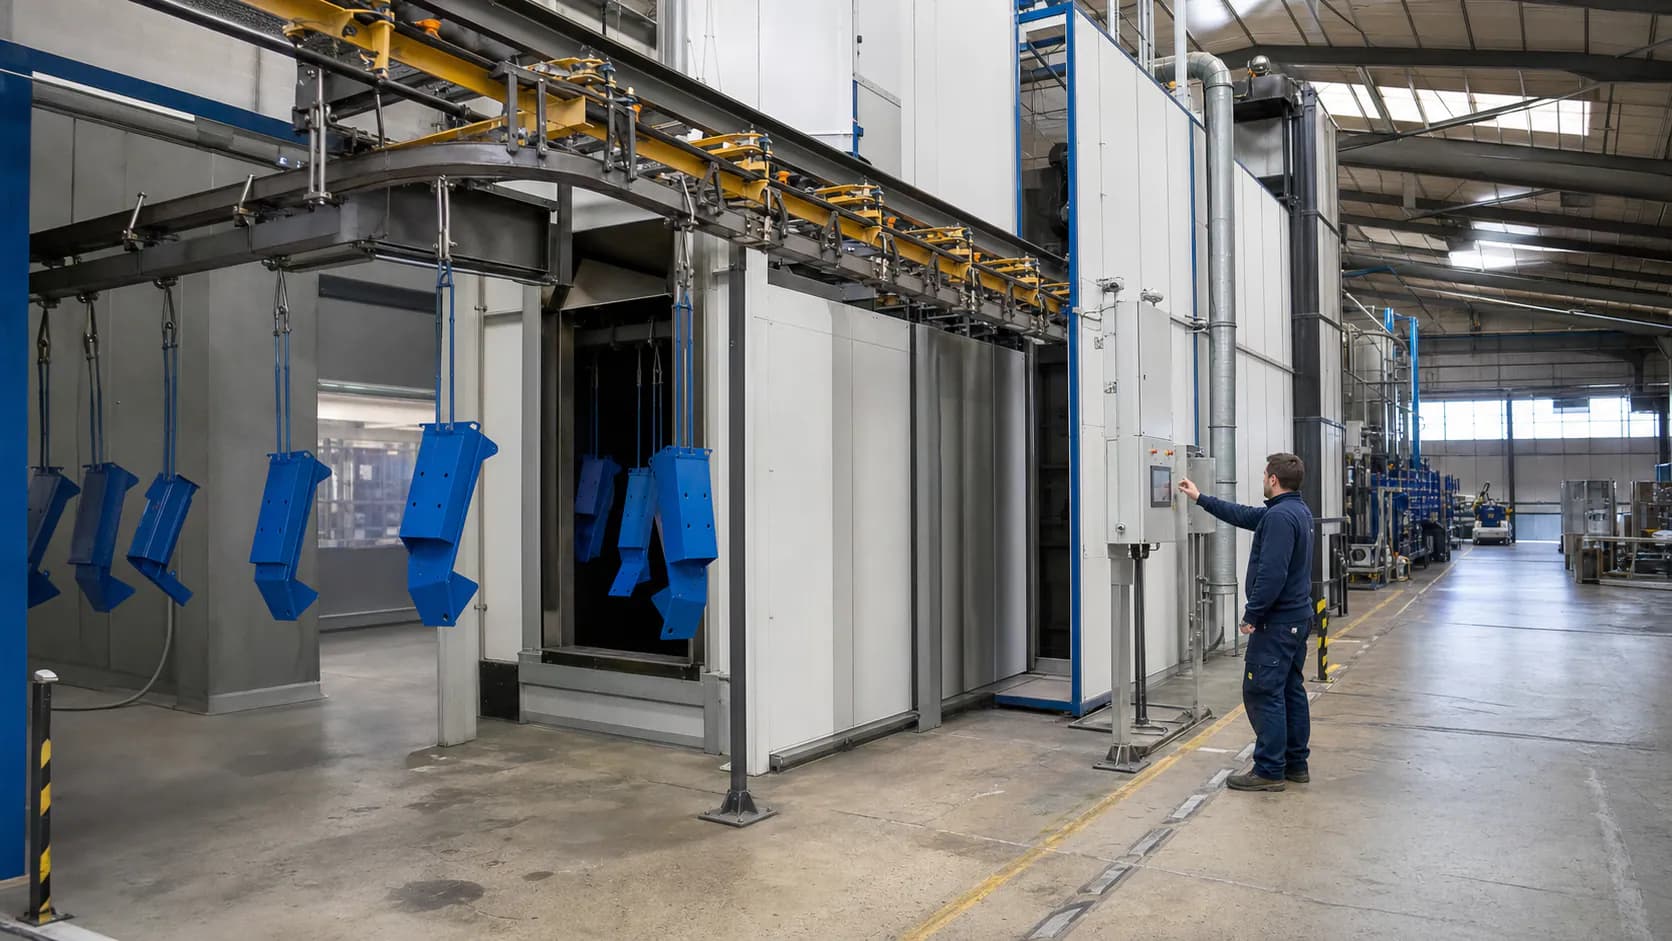
Elementy są wygrzewane według parametrów właściwych dla systemu lakierniczego i charakteru obrabianego detalu.
05
Kontrola i przygotowanie odbioru
Po schłodzeniu oceniamy wygląd i zgodność z uzgodnioną specyfikacją, a następnie przygotowujemy elementy do odbioru.
Jakość w praktyce
Specyfikacja, którą można jednoznacznie zweryfikować
Przed realizacją warto uzgodnić materiał, kolor, połysk, strukturę, strony dekoracyjne, miejsca maskowane oraz sposób odbioru. Zakres kontroli powinien odpowiadać wymaganiom zlecenia.
zgodność materiału i zakresu z dokumentacją
ocena przygotowania przed aplikacją
kontrola wizualna powierzchni po utwardzeniu
weryfikacja koloru i uzgodnionego wykończenia
oznaczenie miejsc technologicznych i maskowanych
ustalenie zasad pakowania, odbioru i zgłoszeń
Co ustalić z technologiem przed uruchomieniem procesu?
Parametry powłoki wynikają z połączenia podłoża, konstrukcji i wybranego systemu farby. Poniższe decyzje pozwalają przełożyć wymagania użytkowe na czytelne zlecenie.
01
Warunki pracy zamiast samego określenia „trwała farba”
Rodzaj systemu powinien odpowiadać temu, gdzie i jak będzie pracował element.
Pogoda, wilgoć i kontakt z innymi częściami
Wymagania użytkowe i czyszczenie
Badania oraz dokumenty wskazane w projekcie
Szczegóły i wskazówki: Warunki pracy zamiast samego określenia „trwała farba”
Opisz, czy element będzie narażony na pogodę, wilgoć, tarcie, kontakt z innymi częściami lub środki stosowane podczas czyszczenia. Nie zakładaj, że każdy proszek o tym samym kolorze ma takie samo przeznaczenie.
Wybór systemu i przygotowania trzeba powiązać z wymaganiami projektu. Oczekiwanej odporności nie zastępują ani wysoki połysk, ani duża grubość warstwy. Jeżeli projekt przewiduje określone badania lub dokumenty odbiorowe, przekaż wymagania przed wyceną.
02
Grzanie dotyczy całego elementu
Warunki utwardzania odnosimy do wybranej farby i nagrzewania podłoża.
Grubości ścianek i masywne węzły
Obecność klejów, uszczelek i tworzyw
Parametry zgodne z kartą techniczną
Szczegóły i wskazówki: Grzanie dotyczy całego elementu
Polimeryzację planuje się zgodnie z kartą techniczną wybranej farby. Znaczenie ma temperatura osiągnięta przez podłoże i wymagany czas utwardzania, a nie wyłącznie nastawa pieca. Cienka blacha i masywny węzeł konstrukcji mogą nagrzewać się inaczej.
Dlatego trzeba zgłosić tworzywa, uszczelki, kleje, wypełnienia i inne materiały obecne w złożeniu. Ich pozostawienie w elemencie wymaga oceny przed skierowaniem do procesu. Nie należy zakładać, że osłonięta część nie będzie się nagrzewała.
03
Odbiór zaczyna się od wspólnego kryterium
Wymagania wizualne, wymiarowe i funkcjonalne warto rozdzielić przed realizacją.
Wzorzec i strony dekoracyjne
Maskowanie oraz miejsca kontaktowe
Zakres i miejsca uzgodnionych pomiarów
Szczegóły i wskazówki: Odbiór zaczyna się od wspólnego kryterium
Oddziel wymagania wizualne od wymiarowych i funkcjonalnych. Wskaż stronę dekoracyjną, wzorzec wyglądu, strefy maskowane oraz miejsca dopuszczalnego kontaktu z zawieszką. Dla pomiarów podaj metodę i miejsca oceny, jeśli określa je dokumentacja projektu.
Przy produkcji etapowej zachowaj identyfikację wcześniejszego zlecenia. Porównanie kolejnych partii jest łatwiejsze, gdy wiadomo, do jakiej farby, próbki i wersji rysunku odnosi się zamówienie.
Najważniejsze kwestie, które warto wyjaśnić przed przekazaniem elementów do realizacji.
Dlaczego przygotowanie powierzchni jest tak ważne?
Farba proszkowa nie zastępuje oczyszczenia podłoża. Zanieczyszczenia, rdza, zgorzelina, oleje lub nieuzgodnione powłoki mogą wpływać na przyczepność i wygląd. Proces przygotowania dobiera się do materiału oraz stanu elementu.
Czy aluminium i stal przechodzą ten sam proces?
Nie. Aluminium, stal czarna i stal ocynkowana różnią się właściwościami powierzchni, dlatego wymagają odmiennych metod przygotowania i indywidualnej oceny technologicznej.
Czy można lakierować elementy z tworzywem, klejem albo uszczelką?
Wszystkie materiały inne niż metal należy zgłosić przed wyceną. Zamawiający powinien potwierdzić ich odporność na temperaturę procesu, a UGMAR oceni możliwość realizacji.
Co z gwintami i powierzchniami bez farby?
Miejsca przeznaczone do maskowania trzeba jednoznacznie wskazać na rysunku. Ich liczba, wymiary i wymagany sposób zabezpieczenia mają wpływ na zakres realizacji.
Czy element musi mieć otwór do zawieszenia?
Element wymaga bezpiecznego punktu zawieszenia i kontaktu elektrycznego. Możliwe miejsce należy wskazać w dokumentacji, szczególnie gdy wszystkie powierzchnie są widoczne po montażu.
Prześlij dokumentację do analizy
Rysunek, materiał, gabaryty, liczba sztuk i oczekiwane wykończenie wystarczą, aby rozpocząć rozmowę o realizacji.